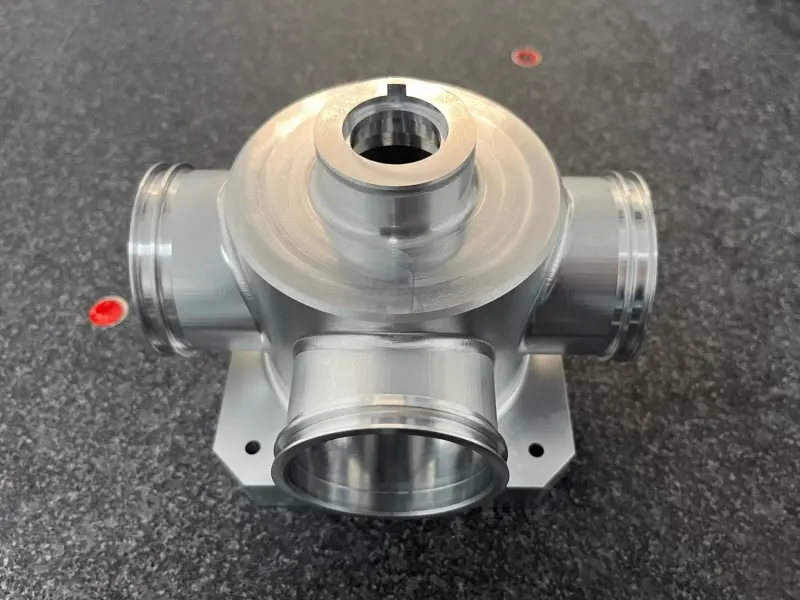
Kiválasztva afémöntvényAz útvonal többet foglal magában, mint egy fém azonosítását és egy öntőforma létrehozását. Az alkatrészgeometria, a falátmenetek, a belső üregek, a méretigények, a gyártási mennyiség, a megmunkálási ráhagyás és a szervizfeltételek mind befolyásolják az eredményt. Ez az útmutató elmagyarázza, hogy miben különböznek a gyakori folyamatok, mit kell feltüntetni a műszaki rajzon, hogyan lehet előre látni a minőségi kockázatokat, és mikor van szükség másodlagos megmunkálásra vagy felületkezelésre. Célja, hogy segítse a mérnöki, beszerzési és gyártói csapatokat abban, hogy egy alkatrészt teljes gyártási feladatként értékeljenek, nem pedig önmagában formát.
Válasszon ki egy részt a részletekhez való ugráshoz
Az öntés az olvadt fémet a formaüregbe irányítja és hagyja megszilárdulni. Az üreg a kívánt formát reprodukálja, míg a kiválasztott ötvözet és a megszilárdulás körülményei befolyásolják az alkatrész szerkezetét és tulajdonságait. Az útvonaltól függően az öntőforma készülhet elhasználható homokból, kerámia héjból vagy újrafelhasználható fém szerszámból.
Egyedi alkatrészek esetében a tervezés a fém öntése előtt kezdődik. A rajznak le kell írnia a formát és a szolgáltatásban fontos jellemzőket. A gyártócsapat ezt követően mérlegeli a forma felépítését, a fémáramlást, a megszilárdulás alatti adagolást, a formából való eltávolítást és az öntés után szükséges műveleteket.
Tekintse át a geometriát, a funkcionális felületeket, az ötvözetekre vonatkozó követelményeket, az összeszerelési felületeket és a vizsgálati kritériumokat.
Válassza ki a folyamatot, tervezze meg a formarendszert, és tervezze meg, hogy az olvadt fém hogyan tölti ki és táplálja az üreget.
Távolítsa el a kapukat és a felesleges anyagot, végezze el a meghatározott megmunkálást vagy kezeléseket, majd ellenőrizze a kritikus jellemzőket.
A szakaszok kapcsolódnak egymáshoz. Az öntés után fúrandó furatnak egyértelmű nullapontra és elegendő megmunkálási ráhagyásra van szüksége. Előfordulhat, hogy a tömítőfelület szorosabb felületet igényel, mint egy nem működő külső felület. A belső átjáró befolyásolhatja mind a forma kialakítását, mind az ellenőrzési hozzáférést. Ezeknek a pontoknak a korai kezelése segít megelőzni a könnyen megrajzolható, de következetesen nehezen gyártható terveket.
A különböző eljárások a méret, az alak, a felületi részletek, az ötvözet, az ismételhetőség és a szerszámozási megközelítés különböző kombinációit alkalmazzák. Egyetlen útvonal sem ideális minden komponens számára. A legjobb összehasonlítás az alkatrész funkcionális igényeivel kezdődik, majd ellenőrzi, hogy az egyes folyamatok képesek-e kialakítani a kívánt geometriát és megfelelnek-e a rajzi követelményeknek.
A homoköntéshez homok alapú formát használnak, amelyet általában széttörnek, hogy a megszilárdult rész felszabaduljon. Alkalmas nagy házakhoz, gépalapokhoz, szivattyúalkatrészekhez, szeleptestekhez és olyan geometriákhoz, amelyeket nehéz lenne eltávolítani egy állandó szerszámból. A magok belső üregeket vagy járatokat képezhetnek. Az elérhető felületi állapot és a méretkonzisztencia a formarendszertől, az ötvözettől, az alkatrészmérettől és a folyamatszabályozástól függ, ezért a kritikus interfészek megmunkálást igényelhetnek.
A befektetési öntés általában kerámia héjat képez egy minta köré, amelyet az öntés előtt eltávolítanak. Hasznos részletes alakzatokhoz, ívelt átjárókhoz és olyan alkatrészekhez, ahol több jellemzőt kell egyetlen geometriába integrálni. Az útvonal csökkentheti az egyes formákról eltávolítandó anyag mennyiségét, de a tervezésnek továbbra is figyelembe kell vennie az ötvözet viselkedését, a szakasz változásait, a befejezési igényeket és a funkcionális jellemzők tűrését.
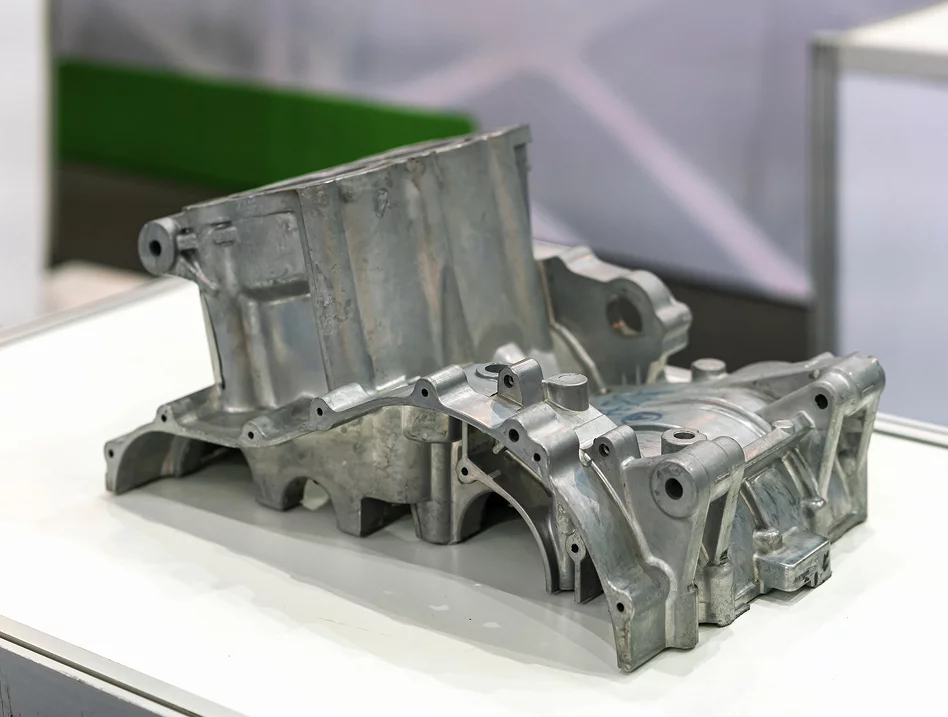
A présöntés az olvadt fémet újrafelhasználható fémszerszámmá kényszeríti. Általában az alumínium, a cink és bizonyos más színesfém ötvözetek esetében használják, ahol az alkatrész geometriája és a tervezett gyártási minta illeszkedik a szerszámokhoz. A folyamat megismételhető ütemben részletező alakzatokat hozhat létre, de a szerszámhoz való hozzáférés, a huzat, az elválási vonalak, a kilökődés és a fal egyenletessége korai figyelmet igényel. Az ötvözet és a gép kiválasztása is korlátozza, hogy mely folyamatváltozatok megfelelőek.
| Folyamat | Gyakran úgy gondolják | Tervezési pontok, amelyeket át kell tekinteni |
|---|---|---|
| Homoköntés | Nagy alkatrészek, házak, összetett üregek, vas- és színesfémötvözetek széles választéka | Mag elhelyezése, forma hozzáférés, szakasz átmenetek, megmunkálási ráhagyás, felületi követelmények |
| Befektetési öntés | Részletes geometria, viszonylag bonyolult jellemzők, formázott alkatrészek, korlátozott hozzáféréssel a megmunkáláshoz | A héj és a minta korlátai, helyi vastagság, ötvözet alkalmassága, kritikus méretek, kikészítés |
| Présöntés | Megismételhető színesfém alkatrészek, amelyek geometriája alkalmas újrafelhasználható szerszámhoz | Huzat, elválasztó vonal, kilökődés, falkonzisztencia, szerszámhoz való hozzáférés, gyártási követelmények |
Az összehasonlításnak tartalmaznia kell a formázási szakaszt követő műveleteket is. A több precíziós furatot, menetes furatot vagy lapos tömítőfelületet igénylő alkatrész kiterjedt megmunkálást igényelhet, függetlenül attól, hogy milyen jól alakult ki a kezdeti forma. Ezeknél az alkatrészeknél az öntési útvonalat és a megmunkálási tervet együtt értékelje, ahelyett, hogy külön döntésként kezelné őket.
Az anyagválasztást azzal a környezettel kell kezdeni, amelyben az alkatrész működni fog. A terhelések, a hőmérséklet, a korróziónak való kitettség, a kopás, a folyadékkal való érintkezés, a súlyhatárok és a csatlakozási követelmények különböző ötvözetcsaládokra utalhatnak. A választás befolyásolja az olvadási viselkedést, a formákkal való kompatibilitást, a megszilárdulást, a megmunkálhatóságot és a rendelkezésre álló befejezési műveleteket is.
Afémöntésprojekt, az anyagnév önmagában nem teljes specifikáció. A rajznak vagy műszaki leírásnak meg kell határoznia a szükséges fokozatot, ha ismert, és le kell írnia a vonatkozó teljesítménykritériumokat. Ha műszakilag több minőség is lehetséges, hasonlítsa össze ezeket az alkatrész működési feltételeivel, ahelyett, hogy csak széles címkével, például acél vagy alumínium alapján választana.
| Anyagi család | Általános jellemzők | A kiválasztás során megoldandó kérdések |
|---|---|---|
| Alumíniumötvözetek | Gyakran ott választják, ahol az alacsonyabb alkatrésztömeg és a hasznos hővezető képesség fontos | Melyik osztályzat szükséges? Milyen terhelések, hőmérsékletek, korróziónak való kitettség és megmunkálási jellemzők érvényesek? |
| Rozsdamentes acél | Ott használatos, ahol fontos a korrózióállóság és a mechanikai teljesítmény, minőségtől és környezettől függően | Milyen média fogja felvenni a kapcsolatot a részleggel? Megfelelő-e a kiválasztott fokozat a működési környezetnek és a csatlakozási módnak? |
| Szénacél | A szerkezeti és ipari alkatrészigények széles skálájához használt minőségekben kapható | Milyen erőre vagy szívósságra van szükség? Hőkezelés vagy védőbevonat van megadva? |
| Ötvözött acél | Az ötvözőelemek és a hőkezelés támogathatja a speciális szilárdsági, edzhetőségi vagy kopási követelményeket | Milyen fokozat és feltétel szükséges? Milyen ellenőrzésre és utókezelésre van szükség? |
Az ötvözet tulajdonságai önmagukban nem garantálják, hogy a kész alkatrész minden követelménynek megfelel. Az öntési útvonal, az alkatrész geometriája, a helyi szilárdulási viselkedés, a hőkezelés, a megmunkálás és az ellenőrzés egyaránt befolyásolja a végeredményt. Ha az alkatrésznek biztonsági vagy nyomástartó feladatai vannak, adja meg az alkalmazandó anyagállapotot és az átvételi kritériumokat, ahelyett, hogy az általános ötvözetleírásra hagyatkozna.
Ha a specifikáció még nem rögzített, adjon elegendő kontextust a gyártónak a megfelelő lehetőségek megvitatásához: üzemi hőmérséklet, terhelés típusa, folyadékoknak vagy vegyszereknek való kitettség, várható kopás és a szomszédos részekkel való interfészek. A technikai vita ezután a gyakorlati kompromisszumokra összpontosíthat anélkül, hogy szem elől tévesztené az összetevő fő célját.
A gyárthatósági tervezés összekapcsolja a CAD-modellt az öntőforma elkészítésének, kitöltésének, kinyitásának és ellenőrzésének módjával. A vizuálisan kompakt kialakítás nehéz szakaszokat, elérhetetlen üregeket vagy hirtelen átmeneteket hozhat létre, amelyek megnehezítik a megszilárdulást. Ezen jellemzők felülvizsgálata a szerszámok véglegesítése előtt lehetőséget ad a csapatnak a geometria átdolgozására, miközben a változtatások praktikusak maradnak.
A metszetvastagság nagy különbségei miatt a területek különböző sebességgel hűlhetnek le. A nehéz csomópontok tovább melegek maradhatnak, mint a szomszédos falak, ami olyan feltételeket teremt, amelyek elősegítik a zsugorodáshoz kapcsolódó hibákat. Ahol a kialakítás lehetővé teszi, tartsa fenn ésszerűen egyenletes falvastagságot, keverje össze az átmeneteket, és fontolja meg a szükségtelen szilárd tömegek kivágását. A megfelelő geometria a folyamattól, az ötvözet- és alkatrészmérettől függ, ezért az általános numerikus szabályok nem helyettesíthetik a rajzspecifikus áttekintést.
A lekerekített átmenetek javíthatják a fémáramlást és csökkenthetik a metszet hirtelen változásait. A terhelési útvonaltól függően csökkenthetik a feszültségkoncentrációt is a szolgáltatás során. A sugarat a funkcionális távolságok és a megmunkálási hozzáférés figyelembevételével kell kiválasztani; nem zavarhatja a komponensek illeszkedését, és nem hozhat létre nem kívánt vastag területet a falak találkozásánál.
A huzat egy enyhén kúpos, amely elősegíti a minta vagy az öntvény kioldását a formából vagy a matricából. A szükséges mennyiség a folyamattól, a felület mélységétől, a textúrától, az anyagtól és a szerszámok elrendezésétől függ. Az állandó matricák működőképes nyitási irányt, kilökési stratégiát és elválasztóvonal elhelyezkedést is igényelnek. A belső járatokhoz magokra lehet szükség, és mindegyik maghoz tervezési és gyártási szempontok is szükségesek. Határozza meg, mely felületeken maradjanak mentesek az elválási nyomoktól vagy kilökődési jelektől, hogy ezeket a követelményeket figyelembe lehessen venni a szerszámok tervezése során.
Nem minden felületnek van szüksége azonos méretszabályozásra. Jelölje meg a furatokat, a rögzítési felületeket, a tömítőfelületeket, a menetes jellemzőket és az illesztőfelületeket, amelyek meghatározzák az illeszkedést vagy a funkciót. A megmunkálási ráhagyásnak elegendőnek kell lennie a tervezett művelethez, elkerülve a szükségtelenül vastag eltávolítóréteget, amely felszín alatti folytonossági hiányosságokat okozhat. A rajznak meg kell határoznia a nullapontokat és a geometriai összefüggéseket, hogy a vizsgálat során az alkatrészt ugyanúgy értékelni lehessen, ahogyan összeszerelték vagy használják.
Ezek az ellenőrzések központi szerepet töltenek befémöntéstervezés, mert a geometria többet befolyásol, mint az öntött alkatrész megjelenése. Ez befolyásolja azt is, hogy a forma mennyire megbízhatóan töltődik meg, hogyan szilárdul meg az alkatrész, eltávolítható-e sérülés nélkül, és a kritikus méretek később milyen könnyen teljesíthetők.
A fémöntvény alkatrészeinek minőségi tervezését a funkciójához és az azt befolyásoló hibákhoz kell kötni. Az általános szemrevételezéssel feltárhatók a felületi egyenetlenségek, de a belső megszakadások hiányát nem bizonyítja. Hasonlóképpen, a méretvizsgálat megerősíti a mért geometriát, nem pedig az anyag integritásának minden aspektusát. Az ellenőrzési módszereket meg kell választani a meghatározott elfogadási kérdések megválaszolásához.
| Állapot | Mit jelezhet | Miért számít az alkatrész tervezése? |
|---|---|---|
| Porozitás | Gázhoz kapcsolódó üregek vagy üregek, amelyek a feltöltéssel, a formázási körülményekkel vagy a megszilárdulással kapcsolatosak | Fontos lehet nyomáshatárok, vékony falak, megmunkált felületek vagy nagy terhelésű szakaszok közelében |
| Zsugorodás | Üres vagy nem egészséges területek, ahol a fémösszehúzódást nem táplálták megfelelően a megszilárdulás során | A vastag csomópontok és az elszigetelt forró területek figyelmet igényelhetnek a geometriában és az adagolási tervben |
| Rosszfutás vagy hidegzárás | Hiányos kitöltés vagy a fém frontok nem megfelelő találkozása | A hosszú vékony utak, a keskeny vonások és az összetett áramlási utak kitöltése nagyobb kihívást jelenthet |
| Zárványok | Nem kívánt nemfémes vagy egyéb idegen anyag az öntvényben | Az elfogadás a helytől, mérettől, specifikációtól és az összetevő szolgáltatási követelményeitől függ |
| Torzítás | Alakváltozások a hűtés, elengedés, kezelés vagy az azt követő kezelés során | A hosszú fesztávok, az aszimmetria és az egyenetlen szakaszeloszlás befolyásolhatja a méretstabilitást |
Szemrevételezéssel azonosíthatók a felületi folytonossági hiányok, villanások, sérülések és nyilvánvaló befejezési problémák. A méretmérés a meghatározott méreteket és geometriai összefüggéseket a rajzhoz hasonlítja. Az anyagtól, geometriától és átvételi tervtől függően más módszerek, például radiográfiás, ultrahangos vagy penetráns vizsgálat is megfontolható. Nincs egyetlen módszer sem minden kérdésre; A teszt kiválasztásakor figyelembe kell venni a hiba típusát, helyét, hozzáférését, anyagát és a szükséges megbízhatósági szintet.
A nyomással, szerkezeti vagy biztonsággal kapcsolatos feladatokat ellátó alkatrészek esetében a gyártás megkezdése előtt erősítse meg az alkalmazandó szabványt, az ellenőrzés mértékét és az átvételi kritériumokat. Adja meg, hogy a követelmény a nyersöntvényre, hőkezelés után, megmunkálás után vagy a kész alkatrészre vonatkozik-e. Ezzel elkerülhető a kétértelműség, amikor ugyanazt a tulajdonságot különböző gyártási szakaszokban értékelik.
Az öntött forma gyakran inkább kiindulópont, mint végső feltétel. Az öntéssel külső kontúrokat és belső jellemzőket alakíthatunk ki, míg a megmunkálás a kiválasztott felületeket vagy furatokat az összeszereléshez és a működéshez szükséges méretekre hozza. A helyes sorrend attól függ, hogy mely felületeknek kell pontosnak lenniük, hogyan fog elhelyezkedni az alkatrész a megmunkálás során, és hogy a hőkezelés vagy simítás módosíthatja-e a méreteit.
A CNC marás, esztergálás, fúrás, fúrás és menetfúrás ott használható, ahol a rajz meghatározott méreteket, síkságot, pozíciót, meneteket vagy felületkezelést igényel. Az öntési tervnek elegendő készletet kell hagynia ezekhez a műveletekhez, és olyan alappontokat kell biztosítania, amelyek megismételhetően elhelyezhetők. Kerülje el azt a feltételezést, hogy minden felületet meg kell dolgozni: a szükségtelen megmunkálás bonyolultabbá teheti a beállítást, és eltávolíthatja az anyagot azokról a területekről, ahol csak öntött felületre van szükség.
Egyes ötvözetek vagy alkalmazások hőkezelést igényelnek a meghatározott anyagállapot eléréséhez. A megfelelő ciklus a minőségtől, a szakasz méretétől, az ingatlancéloktól és az alkalmazandó műszaki követelményektől függ. A kezelés befolyásolhatja a torzulást és a végső méreteket is, ezért a kritikus megmunkálási szakaszokat és az ellenőrzési pontokat ennek megfelelően kell sorrendbe állítani.
A felületkezelés a korróziónak való kitettség, a megjelenés, a kopás, a tisztaság vagy egyéb funkcionális igények kezelésére használható. A helyes módszer az alapötvözettől és a szervizkörnyezettől függ. Adja meg a kívánt felületet és a kezelendő területeket, beleértve a maszkolni vagy védendő felületeket. Ha egy bevonat megváltoztatja az illeszkedő méretet, ezt a hatást bele kell foglalni a tűréstervbe.
Az integrált gyártástervezés különösen akkor hasznos, ha egy alkatrésznek öntés, megmunkálás, hőkezelés, kikészítés és méretellenőrzés kombinációjára van szükség. Az összehangolt terv tisztázza, hogy az egyes követelmények mikor érvényesülnek, és csökkenti annak kockázatát, hogy egy-egy műveletet követően konfliktusokat fedezzenek fel.
A teljes ismertető segít a gyártónak értékelni az alkatrészt, nem pedig a tervezett felhasználást. A 3D-s modell megmutatja az alakot, de előfordulhat, hogy nem azonosít minden kritikus méretet, anyagállapotot, ellenőrzési szabályt vagy befejezési követelményt. A rajznak és az alátámasztó megjegyzéseknek meg kell magyarázniuk azokat a jellemzőket, amelyeket ellenőrizni kell, és meg kell különböztetni az alapvető követelményeket a teljesítményt nem befolyásoló részletektől.
Ha gyártási felülvizsgálatot kér afémöntés, rendezze az információkat egy kompakt műszaki csomagba:
Az útvonal véglegesítése előtt igazítsa össze az elválasztási vonal elfogadhatóságát, a vázlatot, az alapvető követelményeket, a megmunkálási készletet, az ellenőrzési hozzáférést és az összeszerelést meghatározó méreteket. Ha a rajz a funkció által megkívántnál szigorúbb tűrést tartalmaz, a tervezőcsapat felmérheti, hogy ez enyhíthető-e. Ezzel szemben, ha egy jellemző elengedhetetlen a tömítéshez vagy igazításhoz, fontosságának láthatónak kell lennie a rajzon és az ellenőrzési tervben.
A változásvezérlés is számít. Amikor a rajz felülvizsgálata megváltoztat egy falat, furatot, alappontot vagy anyagot, a hatás az egyedi jellemzőn túl a szerszámozásra, a megmunkálási rögzítésekre és az ellenőrzési módszerekre is kiterjedhet. A fájlverziók és a jóváhagyási állapot tisztán tartása segít abban, hogy a gyártási terv megfeleljen a tervezett tervnek.
Az alkalmazás hasznos kiindulópont, mert megmagyarázza, miért számít a geometria és az anyag. Két hasonló külső méretű alkatrésznek eltérő gyártási útvonalra lehet szüksége, ha az egyik folyadéknyomást tart, a másik pedig nem kritikus burkolatként működik. A funkciónak vezérelnie kell az anyagok, a falszakaszok, a megmunkálás, a tesztelés és a befejezés prioritásait.
A házak, a szeleptestek, a motorháztetők és a szerelvények tartalmazhatnak üregeket, nyílásokat, karimás felületeket és menetes csatlakozásokat. Határozza meg a nyomással kapcsolatos követelményeket, a tömítőfelületeket, a falterületeket, amelyeknek szilárdnak kell maradniuk a megmunkálás után, valamint a tervezett szolgáltatáshoz szükséges ellenőrzést. A megmunkálási terv mellett mérlegelni kell az öntési útvonalat is, mivel a végső nyílások és a tömítő interfészek másodlagos műveletekben készülhetnek el.
A gépvázak, konzolok, támasztékok és működtetőelemek előnyben részesíthetik a merevséget, az igazítást, a rögzítési kapcsolatokat, a vibrációs viselkedést vagy a súlyt. A rajzon egyértelműen azonosítani kell a szerelési alappontokat és az interfészeket más alkatrészekkel. A hosszú fesztávú vagy aszimmetrikus geometriájú alkatrészek esetében beszélje meg a torzítást és az alkatrész megtartását a megmunkálás és a mérés során.
Ezek az alkalmazások sokféle működési körülményt ölelnek fel. Egyes alkatrészek elsősorban szerkezetiek; mások hőt, ciklikus terhelést, korróziót vagy szigorú tömítési követelményeket tapasztalnak. A megfelelő eljárást nem lehet csak az iparági címkéről kiválasztani. Kövesse az adott ötvözetet, geometriát, ellenőrzési igényeket, gyártási környezetet és funkcionális elfogadási kritériumokat.
Az alkalmazások között a legerősebb kiindulópont annak egyértelmű leírása, hogy mit kell tennie az összetevőnek, és mely jellemzők határozzák meg a sikert. Ez az információ lehetővé teszi a folyamatkorlátok értékelését, a megvitatásra érdemes tervezési változtatások azonosítását, valamint a nyersöntvény és az összes későbbi művelet összehangolását.
Ezek a válaszok olyan gyakori tervezési és beszerzési kérdéseket fednek le, amelyek egy egyedi öntvényelem tervezése során merülnek fel.
Nem. Az eljárások méretük és geometriájuk, a rendelkezésre álló ötvözetek, az előállított felület állapota, a szerszámkövetelmények és a méretezési képesség tekintetében különböznek egymástól. Hasonlítsa össze a jelölt útvonalakat az összetevő funkcionális jellemzőivel és a tervezett downstream műveletekkel.
Megmunkálásra lehet szükség a pontos furatok, menetek, sík felületek, tömítőfelületek, illesztések vagy helyzetviszonyok miatt, amelyeket a kiválasztott öntési út nem tud közvetlenül biztosítani a rajzi követelményeknek. Csak a megmunkáláshoz szükséges területeket szabad megadni.
Sok esetben a magok vagy a folyamatspecifikus szerszámok belső üregeket és járatokat képezhetnek. A megvalósíthatóság függ a járat alakjától, a falvastagságtól, a hozzáféréstől, a mag stabilitásától, a tisztítási igényektől és a kész elem ellenőrzésének módjától. A szakaszt a tervezési szakaszban felül kell vizsgálni.
Az aktuális 2D-s rajz, egy hozzáillő 3D-s modell, a megadott ötvözet- vagy működési követelmények, kritikus tűrések, tervezett alkalmazás, kikészítési igények és ellenőrzési kritériumok hasznos kezdőcsomagot jelentenek. A gyártási környezet és a felülvizsgálat állapota segít a gyártási terv tisztázásában.
Határozza meg az ellenőrizendő jellemzőt vagy állapotot, az alkalmazandó módszert vagy szabványt, ahol elő van írva, a gyártási szakaszt és az elfogadási kritériumot. A szemrevételezés, a méretmérés és a belső vizsgálat különböző kérdésekre ad választ, és nem kezelhető felcserélhetőként.
A megmunkálás, a hőkezelés és a felületkezelés befolyásolhatja a méreteket, a felület állapotát, a sorrendet és az ellenőrzési hozzáférést. A kezdeti öntési útvonallal való megtervezésük segít elkerülni az olyan konfliktusokat, mint az elégtelen megmunkálási ráhagyás vagy az illesztett felületet zavaró bevonat.
Ossza meg a rajzot, az anyagkövetelményeket, a kritikus méreteket, a működési feltételeket és a megmunkálási vagy befejezési igényeket. A projekt felülvizsgálata ezután a folyamatalkalmasságra, a gyárthatóságra és a kész alkatrészhez szükséges ellenőrzésekre összpontosíthat.
Fedezze fel a képességeitBestProésvegye fel velünk a kapcsolatot, hogy megbeszéljük egyedi alkatrészét.
A végső folyamat kiválasztását az alkatrészrajzon, az anyagspecifikáción, a szolgáltatási feltételeken és az elfogadott elfogadási kritériumokon kell alapulnia.
-